در یک آسیاب خودزا (Autogenous Mill) در معدن، سیستم آنلاین Intellinova با استفاده از اندازهگیری ارتعاشات و فناوری SPM HD، وضعیت عملکرد موتورهای الکتریکی و گیربکسها را بهصورت مستمر پایش میکند.
درام آسیاب با سرعت ۱۵.۷ دور بر دقیقه (RPM) دوران میکند و نیروی محرکه آن توسط دو موتور کنترلشونده با فرکانس (Frequency-Controlled Motors) که در دو طرف مقابل یکدیگر نصب شدهاند، تأمین میشود. انتقال حرکت از طریق یک گیربکس دو مرحلهای انجام شده و در نهایت یک چرخدنده پینیون (Pinion Gear)، درام اصلی آسیاب را به حرکت درمیآورد.
بهمنظور پایش وضعیت آسیاب، در مجموع از ۲۰ مبدل شاک پالس (Shock Pulse Transducer) و ۸ مبدل ارتعاش (Vibration Transducer) استفاده شده است که موتور، گیربکس و محورهای انتقال قدرت را تحت پوشش قرار میدهند. همچنین دو پراب اندازهگیری دور (RPM Probe) روی محورهای انتقال قدرت نصب شده است.
در فاصله زمانی ژانویه ۲۰۱۲ تا اکتبر ۲۰۱۳، دو مورد خرابی جدی، پیش از آنکه پیامدهای قابلتوجهی ایجاد کنند، شناسایی شدند.
اولین مورد، آسیبدیدگی بیرینگ در یکی از دو گیربکس بود. مورد دوم نیز مربوط به وجود یک چرخدنده شل (Wobbling Gear) در همان گیربکس بود. چنانچه این دو عیب در مراحل اولیه شناسایی نمیشدند، میتوانستند منجر به اختلالات جدی در عملکرد تجهیز و در نتیجه، تحمیل خسارات اقتصادی قابلتوجهی شوند.
ترکیب اندازهگیری ارتعاشات و اندازهگیری شاک پالس برای این نوع کاربرد، راهکاری ایدهآل محسوب میشود. فناوری Shock Pulse برای شناسایی آسیبهای مربوط به بیرینگها در محیطهای پرنویز و دارای نویز مکانیکی بالا، مانند گیربکسهای مورد بررسی در این مطالعه، بسیار مناسب است.
در مقابل، فناوری اندازهگیری ارتعاشات برای شناسایی عیوب مرتبط با فرکانسهای پایین، از جمله نابالانسی (Unbalance)، شلشدگی چرخدندهها (Loose Gears) و ناهمراستایی (Misalignment) عملکرد مطلوبی دارد.
پس از بیش از ۲۱ ماه اندازهگیری و پایش، عملکرد سیستم بسیار مطلوب ارزیابی شده است. حساسیت بالای سیستم و فراهمکردن زمان هشدار پیش از خرابی (Forewarning Time) طولانی، این امکان را فراهم کرده است که اقدامات تعمیراتی با فاصله زمانی مناسب و از پیش برنامهریزی شوند.
بدین ترتیب، بهرهبردار میتواند کنترل مناسبی بر وضعیت این تجهیز حیاتی و بحرانی از نظر تداوم عملیات (Mission-Critical Application) داشته باشد و پیش از وقوع خرابیهای جدی، اقدامات لازم را برنامهریزی و اجرا کند.
یک آسیاب خودزا (Autogenous Mill) از تجهیزات حیاتی و بحرانی از نظر تداوم فرآیند (Mission-Critical) در بخش تغلیظ (Concentrator) یک معدن محسوب میشود. وظیفه اصلی آسیاب، خردایش و آسیابکردن سنگ معدن تا رسیدن به ابعاد مناسب برای مرحله بعدی فرآیند تغلیظ است.
آسیابها دارای انواع مختلفی هستند که از جمله آنها میتوان به آسیاب گلولهای (Ball Mill)، آسیاب میلهای (Rod Mill)، آسیاب نیمهخودشکن (SAG – Semi-Autogenous Grinding) و آسیاب خودزا (Autogenous Mill) اشاره کرد.
در یک آسیاب گلولهای، گلولههای فولادی یا سنگی به همراه سنگ معدن داخل آسیاب قرار میگیرند. با چرخش درام، سنگ معدن در اثر اصطکاک و اعمال نیروهای فشاری خرد و آسیاب شده و به درجه نرمی و ابعاد مناسب برای مرحله بعدی فرآیند میرسد.
آسیاب میلهای نیز بر اساس اصل مشابهی عمل میکند، با این تفاوت که در آن بهجای گلولههای فولادی یا سنگی، از میلهها (Rods) برای ایجاد عمل خردایش و آسیاب استفاده میشود.
در آسیاب خودزا (Autogenous Mill)، خودِ سنگ معدن بهعنوان عامل خردایش مورد استفاده قرار میگیرد. در نهایت، آسیاب نیمهخودشکن (SAG Mill) ترکیبی از اصول عملکرد آسیاب گلولهای و آسیاب خودزا است.
در یک آسیاب خودزا، وجود مقدار کافی از قطعات درشتتر سنگ معدن در داخل درام از الزامات حیاتی فرآیند محسوب میشود؛ زیرا در صورت ناکافی بودن این قطعات، فرآیند خردایش و آسیاب بهصورت مؤثر انجام نخواهد شد.
جزء اصلی تمامی انواع آسیابها، یک درام دوار (Rotating Drum) است که با سرعت مناسب دوران میکند. سطح داخلی درام معمولاً با یک لایه پوششی لاستیکی (Rubber Lining) پوشانده میشود.
سنگ معدن از یک سمت وارد درام شده و در اثر فرآیند خردایش، آسیاب شده و سپس از سمت دیگر درام، بهصورت همزمان انتقال یافته و از آسیاب خارج میشود.
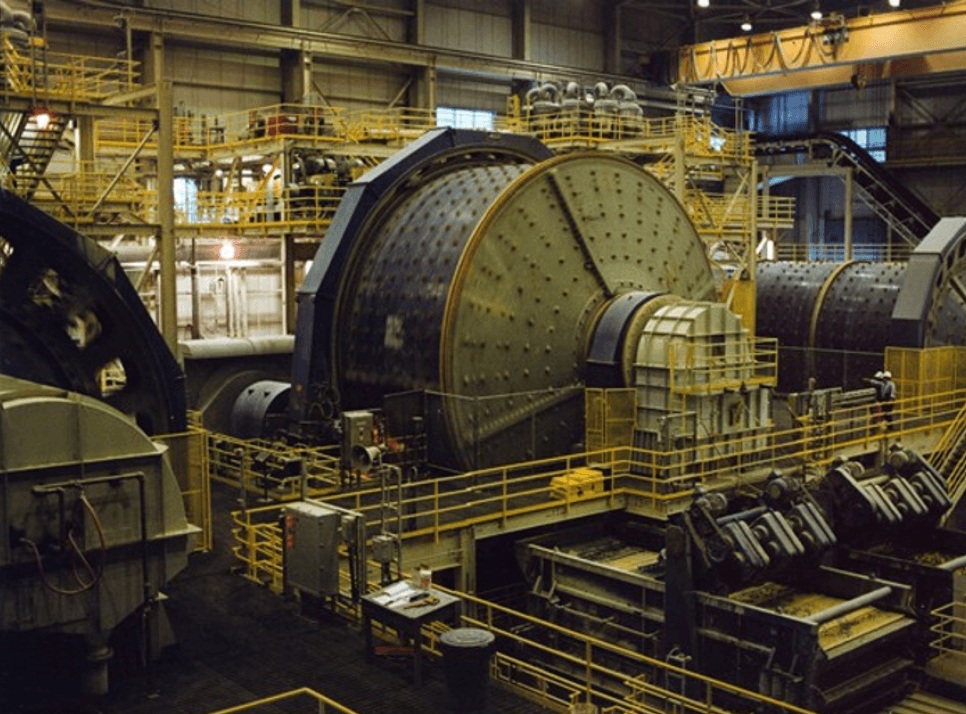
شکل ۱. یک آسیاب نیمهخودشکن (SAG – Semi-Autogenous Grinding) که معمولاً دارای طول کم و قطر زیاد است.
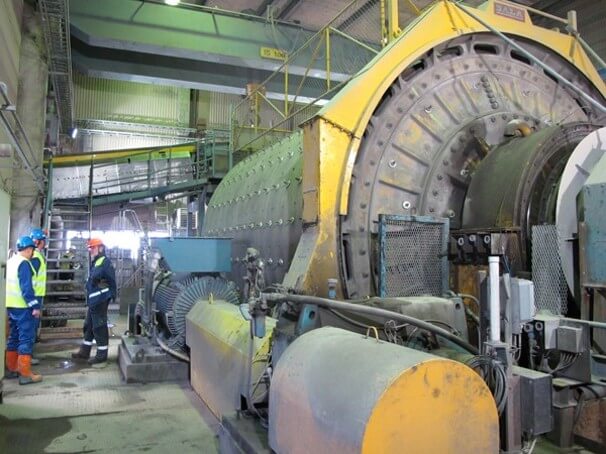
شکل ۲. یک آسیاب خودزا (Autogenous Mill)
همانطور که پیشتر اشاره شد، آسیاب یکی از بخشهای بسیار مهم فرآیند تغلیظ در صنعت معدن به شمار میرود. در بسیاری از موارد، در صورت توقف آسیاب، کل فرآیند تولید میتواند بهشدت محدود شده یا حتی بهطور کامل متوقف شود. ازاینرو، پایش و بررسی مستمر وضعیت تجهیزات آسیاب امری ضروری است. بنابراین، باید از وقوع هرگونه توقف برنامهریزینشده (Unplanned Stop)، تقریباً به هر قیمتی، جلوگیری شود.
ارزیابی عملی سیستم پایش وضعیت این شرکت در فاصله زمانی ژانویه ۲۰۱۲ تا سپتامبر ۲۰۱۲ انجام شد. در زمان نگارش این گزارش، فرآیند اندازهگیری همچنان ادامه داشته و انحرافات و ناهنجاریهای شناساییشده ثبت و گزارش میشوند.
اهداف انجام این آزمونهای اندازهگیری عبارت بودند از:
در فاصله زمانی ژانویه ۲۰۱۲ تا اکتبر ۲۰۱۳، دو مورد خرابی جدی، پیش از آنکه پیامدهای قابلتوجهی ایجاد کنند، شناسایی شدند.
مورد اول، آسیبدیدگی بیرینگ در یکی از دو گیربکس بود. مورد دوم نیز مربوط به وجود یک چرخدنده شل و دارای لقی (Wobbling Gear) در همان گیربکس بود. در صورت عدم شناسایی بهموقع، هر دو مورد میتوانستند منجر به اختلالات جدی در عملکرد تجهیز و در پی آن، تحمیل خسارات اقتصادی سنگین شوند.
ترکیب اندازهگیری ارتعاشات (Vibration Measurement) و اندازهگیری شاک پالس (Shock Pulse Measurement) برای این نوع کاربرد، راهکاری ایدهآل محسوب میشود. فناوری شاک پالس (Shock Pulse Technology) برای شناسایی آسیبهای بیرینگ در محیطهای پرنویز و دارای ارتعاشات زمینهای بالا، مانند گیربکسهای مورد بررسی در این مطالعه، بسیار مناسب است.
فناوری اندازهگیری ارتعاشات نیز برای شناسایی عیوب مرتبط با فرکانسهای پایین، از جمله نابالانسی (Unbalance)، شلشدگی چرخدندهها (Loose Gears) و ناهمراستایی (Misalignment)، عملکرد بهینهای دارد.
پس از بیش از ۲۱ ماه اندازهگیری و پایش، سیستم عملکرد بسیار مطلوبی از خود نشان داده است. به لطف حساسیت بالای سیستم و فراهمکردن زمان هشدار پیش از خرابی طولانی (Long Forewarning Time)، اقدامات تعمیراتی میتوانند از مدتها قبل برنامهریزی شوند. این امر موجب میشود بهرهبردار کنترل مناسبی بر وضعیت این کاربرد حیاتی و بحرانی (Mission-Critical Application) داشته باشد.
بخش اصلی یک آسیاب خودزا (Autogenous Mill)، درام (Drum) آن است. در این مورد، قطر داخلی درام ۵.۱ متر و قطر خارجی آن ۶ متر است.
درام با سرعت ۱۵.۷ دور بر دقیقه (RPM) دوران میکند. در نتیجه، سرعت محیطی درام تقریباً برابر با ۵ متر بر ثانیه (m/s) است.
درام توسط دو موتور با کنترل فرکانسی (Frequency-Controlled Motors) که در دو طرف مقابل یکدیگر نصب شدهاند، به حرکت درمیآید.
انتقال توان از موتورها به درام از طریق یک گیربکس دو مرحلهای (Two-Stage Gearbox) انجام میشود و در نهایت، یک چرخدنده پینیون (Pinion Gear) وظیفه به حرکت درآوردن خودِ درام را بر عهده دارد.
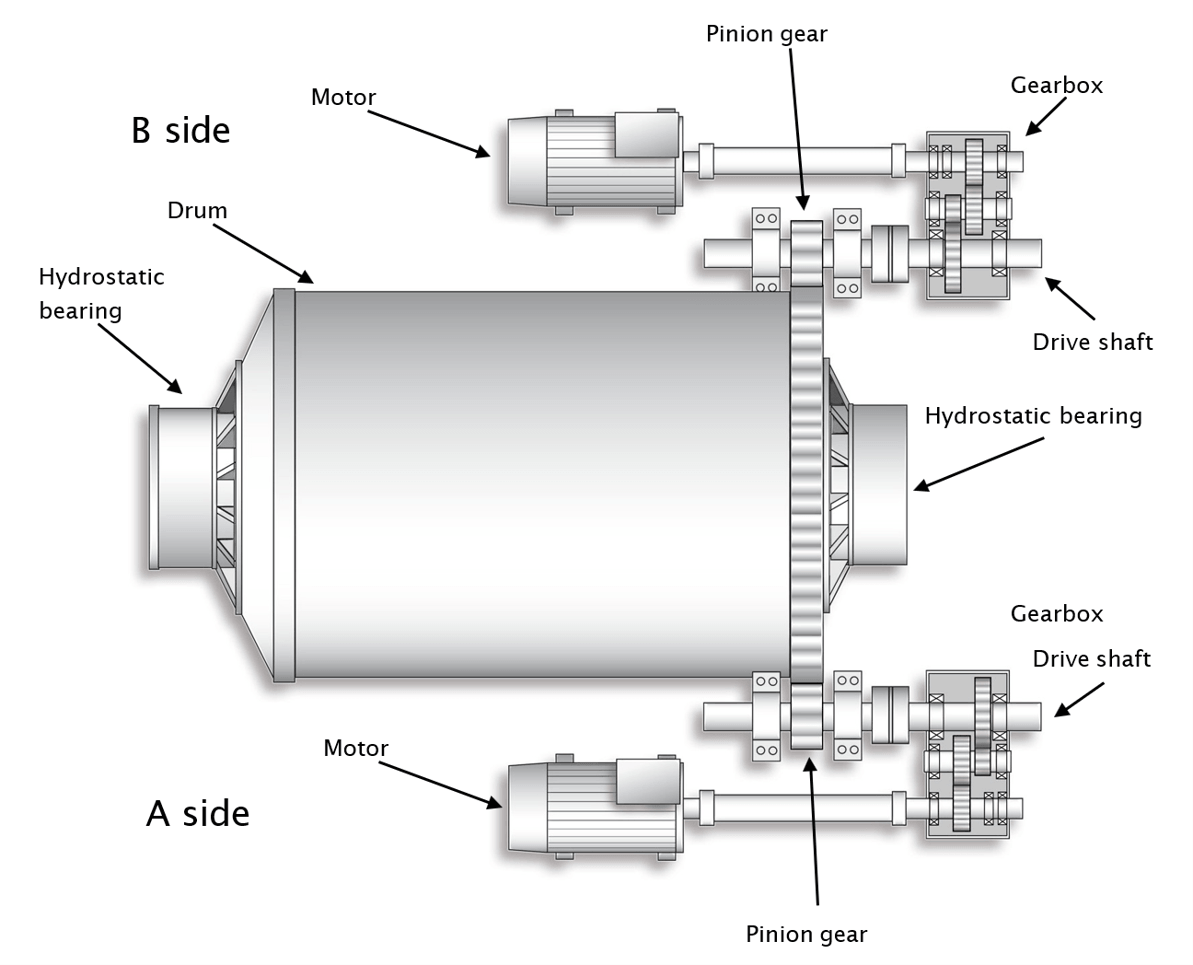
شکل ۳. نمای آسیاب خودزا از بالا
در مجموع، برای پوشش کامل و پایش وضعیت تمامی بخشهای آسیاب، از ۲۸ مبدل (Transducer) استفاده شده است که شامل ۲۰ مبدل شاک پالس (Shock Pulse Transducer) و ۸ مبدل ارتعاش (Vibration Transducer) میباشد. همچنین، دو پراب اندازهگیری دور (RPM Probe) بر روی محورهای انتقال قدرت نصب شده است.
موتور با سرعت ۷۴۴.۹ دور بر دقیقه (RPM)، از طریق یک محور گاردان (Cardan Shaft)، گیربکس را به حرکت درمیآورد. گیربکس سرعت دوران را با نسبت ۱:۰.۲۰۲ کاهش میدهد. محور خروجی گیربکس نیز از طریق یک چرخدنده پینیون (Pinion Gear)، درام آسیاب را به حرکت درمیآورد.
مجموعه درام توسط دو بیرینگ هیدرو استاتیک (Hydrostatic Bearings) پشتیبانی میشود که وضعیت عملکرد این بیرینگها در این سیستم اندازهگیری و پایش نمیشود.
در داخل درام، تعداد ۲۸ عدد لیفتر (Lifter) از جنس لاستیک تعبیه شده است. این لیفترها وظیفه دارند قطعات بزرگتر سنگ معدن را در حین چرخش درام، در یک حرکت آبشاری (Cascading Motion) بالا برده و سپس رها کنند تا در اثر ضربه (Impact)، شکست و خردایش سنگ معدن انجام شود.
این لیفترهای لاستیکی بهمرور زمان دچار سایش و کاهش ارتفاع خواهند شد. ارتفاع نیمی از لیفترها نسبت به سایر لیفترها کمتر است.
در این نوع کاربرد، سرعت دوران درام از اهمیت بسیار بالایی برخوردار است. اگر سرعت دوران بیش از حد زیاد باشد، سنگ معدن بهجای سقوط و ایجاد ضربه، در اثر نیروی گریز از مرکز، در امتداد جداره درام حرکت کرده و عملاً همراه با درام دوران خواهد کرد. از سوی دیگر، اگر سرعت دوران بیش از حد پایین باشد، شرایط لازم برای انجام مؤثر فرآیند آسیابکردن و خردایش ایجاد نخواهد شد.
سرعتی که در آن سنگ معدن شروع به دنبالکردن درام و حرکت همراه با آن میکند، «سرعت بحرانی (Critical Speed)» نامیده میشود.
هنگام بیان سرعت دوران درام بر حسب RPM، این سرعت معمولاً بهصورت کسری از سرعت بحرانی و به شکل درصدی از سرعت بحرانی بیان میشود.
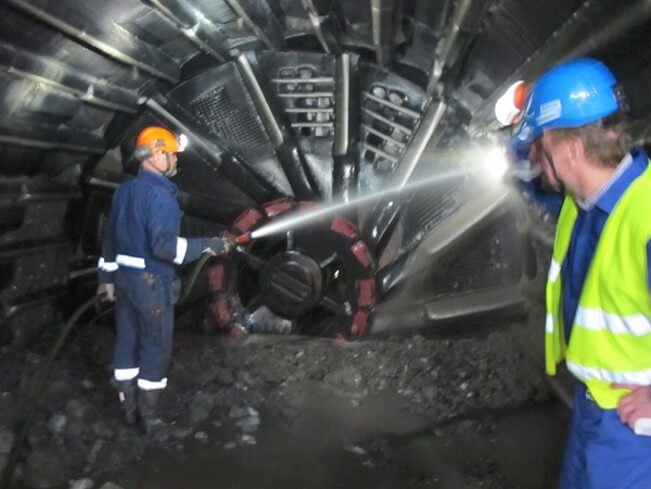
شکل ۴. نمای داخلی درام در حین یک توقف سرویس (Service Stop) لیفترهای لاستیکی بهوضوح قابل مشاهده هستند.
در این تجهیز، در مجموع ۲۸ مبدل (Transducer) مورد استفاده قرار گرفته است؛ بهگونهای که در هر یک از دو طرف آسیاب، ۱۰ مبدل شاک پالس (Shock Pulse Transducer) و ۴ مبدل ارتعاش (Vibration Transducer) نصب شده و موتور، گیربکس و محور انتقال قدرت را پوشش میدهند.
مبدلهای شاک پالس تا حد امکان نزدیک به ناحیه بارگذاری (Load Zone) نصب شدهاند تا سیگنالهای مرتبط با وضعیت بیرینگها را به بهترین شکل ممکن دریافت کنند. در مقابل، مبدلهای ارتعاش با هدف پایش حرکات و عیوب مرتبط با فرکانسهای پایین نصب شدهاند و الزاماً در ناحیه بارگذاری قرار ندارند.
به دلیل نیاز به عملکرد بسیار مطلوب در اندازهگیری، از دو دستگاه Intellinova Compact (INS18) استفاده شده است. با اختصاص ۱۰ کانال شاک پالس و ۴ کانال ارتعاش در هر دستگاه Intellinova Compact، در هر واحد برای هر یک از دو روش اندازهگیری، ۲ کانال رزرو باقی میماند.
یک مودم 3G برای برقراری ارتباط با هر دو دستگاه Intellinova Compact متصل شده است. پایگاه داده و نرمافزار Linx در شبکه SPM نصب شدهاند.
به لطف قابلیت ذخیرهسازی موقت (Buffering) موجود در واحدهای Intellinova Compact، حتی در صورت قطع موقت ارتباط، هیچ دادهای از بین نخواهد رفت. با این ساختار سیستم، امکان تنظیم دقیق حدود هشدار (Alarm Limits) و همچنین پیکربندی سیستم اندازهگیری، بهصورت مستقیم از سوی SPM فراهم است.
برای اندازهگیری سرعت دوران (RPM)، از دو پراب القایی مجزا (Inductive Probe) استفاده شده است که هرکدام روی یکی از محورهای انتقال قدرت نصب شدهاند.
وجود یک سیگنال RPM با کیفیت مناسب برای عملکرد بهینه قابلیت ردیابی مرتبهای (Order Tracking) بسیار مهم است.
بهمنظور آنکه اپراتورهای آسیاب بتوانند روند پارامترهای بحرانی را دنبال کنند، از قابلیت «Trends via Internet» در نرمافزار Condmaster استفاده شده است.
به منظور پایش وضعیت بیرینگهای موتور و گیربکس و همچنین محورهای انتقال قدرت، از مبدلهای شاک پالس (Shock Pulse Transducers) از نوع 44 000 استفاده شده است.
مبدلهای شاک پالس، در ترکیب با فناوری SPM HD، قابلیت بسیار بالایی در تشخیص و ارزیابی وضعیت بیرینگها دارند و به همین دلیل، انتخاب این فناوری برای این کاربرد کاملاً مناسب بوده است.
همچنین تصمیم گرفته شد از چهار سنسور ارتعاش (Vibration Sensor) از نوع SLD144B استفاده شود؛ به این ترتیب که یک سنسور روی موتور، دو سنسور روی گیربکس (در راستای افقی و عمودی) و یک سنسور روی بیرینگ نگهدارنده محور انتقال قدرت (در راستای عمودی) نصب شده است.
مبدلهای شاک پالس قادر به تشخیص سیگنالهای فرکانس پایین ناشی از عیوبی نظیر نابالانسی (Unbalance)، ناهمراستایی (Misalignment)، لقی یا نشست پایه (Soft Foot) و موارد مشابه نیستند. بنابراین، هدف از استفاده از مبدلهای ارتعاش، پوشش همین نوع حرکات و عیوب مرتبط با فرکانس پایین است.
استفاده از مبدلهای شاک پالس برای ارزیابی وضعیت بیرینگها در یک گیربکس، بسیار مؤثر است. وجود چندین فرکانس درگیری چرخدندهها (Gear-Mesh Frequencies) در گیربکس، بهطور قابلتوجهی بر عملکرد مبدلهای ارتعاش معمولی تأثیر میگذارد و باعث میشود تفسیر طیف فرکانسی (Spectrum) و مقادیر کلی Overall بسیار دشوار شود.
در مقابل، مبدل شاک پالس تحت تأثیر فرکانسهای درگیری چرخدندهها قرار نمیگیرد، مشروط بر اینکه آسیب یا خرابی در چرخدندهها وجود نداشته باشد. در نتیجه، مقادیر اندازهگیریشده بسیار شفاف و قابل تفسیر بوده و عمدتاً وضعیت بیرینگ را نشان میدهند.
دلیل این امر آن است که فرکانسهای معمول درگیری چرخدندهها برای شناسایی توسط مبدل شاک پالس، بیش از حد پایین هستند.
بااینحال، اگر در یک یا چند دندانه چرخدنده، ترک یا ناپیوستگی و عیب سطحی ایجاد شود، مبدل شاک پالس به دلیل ایجاد ضربههای ناگهانی (Shocks) نسبت به آن واکنش نشان خواهد داد.
از آنجا که آسیاب بهصورت پیوسته و مداوم در حال کار است، هیچ تریگر (Trigger) یا شرط اندازهگیری خاصی اعمال نشده است.
پارامترهایی که پایش و روندیابی (Trending) میشوند عبارتاند از:
در مورد هر دو پارامتر، استفاده از یک فیلتر میانگین متحرک (Moving Average Filter) با ۱۰ قرائت مفید تشخیص داده شده است. این کار به جلوگیری از ایجاد هشدارهای کاذب (False Alarms) ناشی از ضربههای منفرد کمک میکند.
برای روندیابی وضعیت درگیری چرخدندهها (Gear-Mesh Trending) نیز استفاده از مقادیر باند (Band Values) استخراجشده از طیفهای شتاب (Acceleration Spectrums) مفید است. در این مورد نیز از یک فیلتر میانگین متحرک با ۱۰ قرائت استفاده میشود.
فاصله زمانی اندازهگیری در ابتدا روی یک قرائت در هر ساعت تنظیم شده است؛ اما با توجه به تعداد زیاد کانالها، فاصله زمانی واقعی اندازهگیری عملاً به حدود یک قرائت در هر ۱.۵ تا ۲ ساعت میرسد.
این فاصله زمانی را میتوان به دو قرائت برای هر کانال در شبانهروز کاهش داد؛ زیرا فرآیند توسعه و پیشرفت خرابی نسبتاً آهسته است و دو اندازهگیری در روز برای این کاربرد بیش از حد کافی خواهد بود.
تنظیمات استاندارد طیف برای اندازهگیریهای شاک پالس به شرح زیر است:
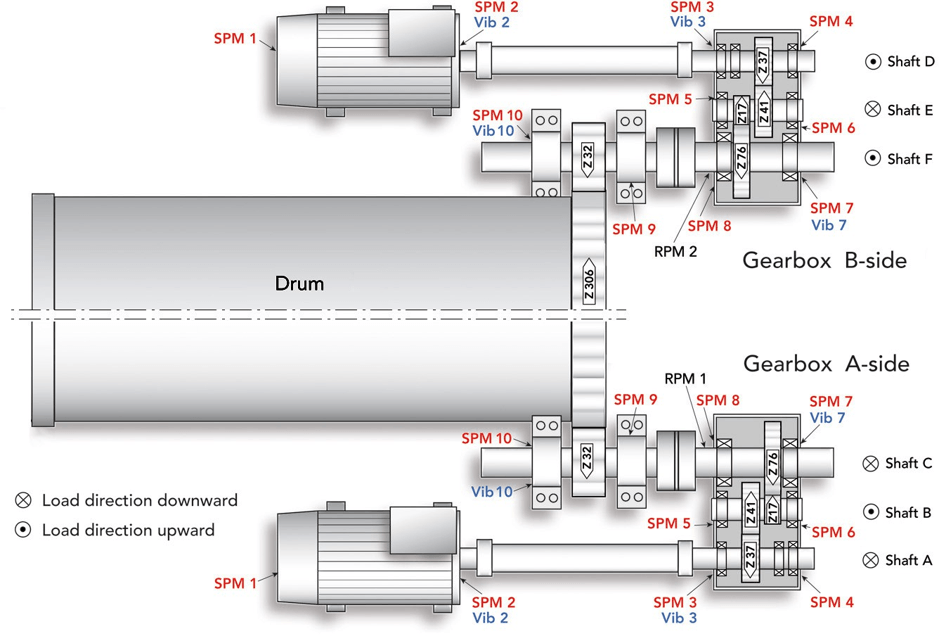
شکل ۵. نقاط اندازهگیری؛ نقاط اندازهگیری شاک پالس با رنگ قرمز و نقاط اندازهگیری ارتعاش با رنگ آبی مشخص شده است.
مبدل ارتعاش «Vib 3» که بر روی محور ورودی گیربکس نصب شده است، برای شناسایی تمامی فرکانسهای درگیری چرخدندهها (Gear-Mesh Frequencies) در گیربکس مورد استفاده قرار میگیرد.
برای این منظور، از یک طیف ۶۴۰۰ خطی (6400-Line Spectrum) استفاده میشود که با قابلیت ردیابی مرتبهای (Order Tracking) و با حد بالای فرکانسی ۱۰۰ مرتبه (100 Orders) تحلیل میگردد.
از آنجا که این محور با بالاترین سرعت، یعنی ۷۴۴.۹ دور بر دقیقه (RPM)، دوران میکند، تنظیم حد بالای فرکانسی روی ۱۰۰ Order امکان شناسایی تمامی فرکانسهای درگیری چرخدندهها را در طیف ارتعاش فراهم میکند.
وضوح بالای طیف با ۶۴۰۰ خط نیز امکان مشاهده و بررسی دقیق تمامی جزئیات موجود در محدوده فرکانسهای پایینتر را فراهم میسازد.
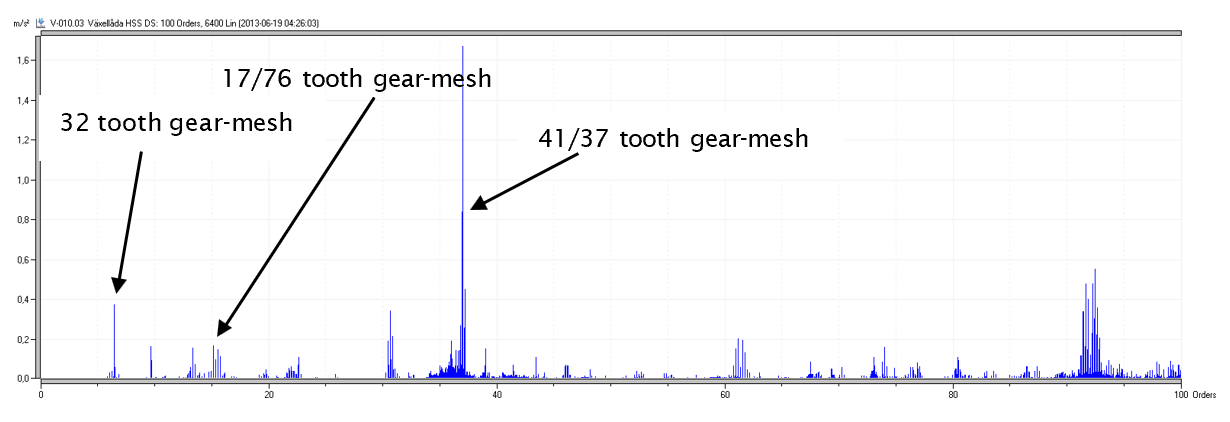
شکل ۶. طیف شتاب ۶۴۰۰ خطی حاصل از مبدل «Vib 3»
سه پیک مشخص مربوط به فرکانسهای درگیری چرخدندهها (Gear-Mesh) به همراه هارمونیکهای آنها قابل مشاهده است. در شکل، تنها فرکانسهای اصلی مشخص شدهاند.
با اعمال باندهای فرکانسی (Bands) در اطراف فرکانسهای درگیری چرخدندهها در طیف فوق، میتوان دامنه (Amplitude) فرکانس درگیری چرخدنده را بهصورت روندیابی (Trending) پایش کرد. این روش امکان شناسایی عیوب و مشکلات چرخدندهها در گیربکس را فراهم میکند.
مورد شماره ۱؛ شلشدگی چرخدنده در گیربکس سمت B
در تاریخ ۵ نوامبر ۲۰۱۲ تصمیم گرفته شد که گیربکس سمت B با یک گیربکس یدکی تعویض شود. دلیل تعویض گیربکس، تصمیم به تعویض بیرینگ مورد اشاره، در قسمت (مورد شماره ۲) بود.
هنگام آغاز عملیات تعویض گیربکس، طیف شتاب (Acceleration Spectrum) مربوط به نقطه اندازهگیری «Vib 7»، مقادیر بالای غیرعادی شتاب را نشان داد.
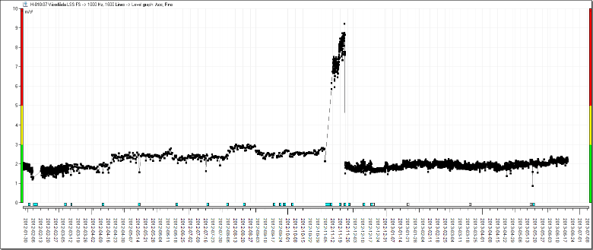
شکل ۷. روند تغییرات شتاب با افزایش واضح مقادیر در نوامبر ۲۰۱۲
پس از آن، گیربکس مجدداً با گیربکس اصلی جایگزین شد که در نتیجه، مقادیر اندازهگیریشده کاهش یافتند.
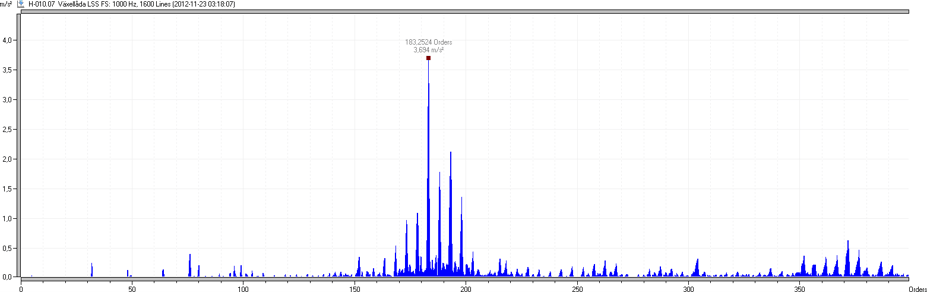
شکل ۸. طیف شتاب که فرکانسهای درگیری چرخدندهها (Gear-Mesh Frequencies) را بهصورت برجسته نشان میدهد؛
همچنین باندهای جانبی (Sidebands) متناظر با درگیری چرخدنده با نسبت ۴۱/۳۷ قابل مشاهده است.
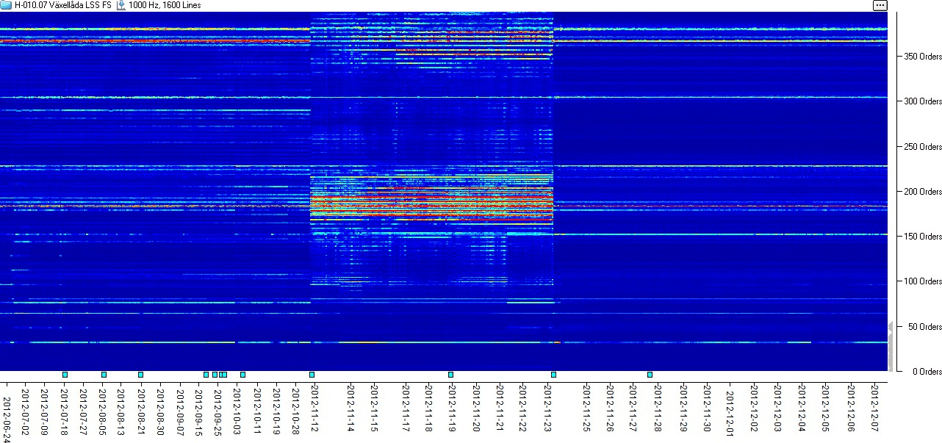
شکل ۹. تصویر صفحه نمای کلی طیف رنگی (Colored Spectrum Overview)
به تغییر بسیار واضح الگوی طیف توجه کنید.
پس از تعویض گیربکس مشخص شد که چرخدنده ۳۷ دندانهای گیربکس یدکی هنگام دوران دچار حرکت نوسانی و لنگی (Wobbling) بوده است و همین عیب، موجب ایجاد روند افزایشی و مشخص در مقادیر شتاب شده بود.
در صورت عدم شناسایی این عیب، احتمال بروز آسیبهای شدید و جدی وجود داشت. همچنین، به دلیل نیروهای بالای ایجادشده در این شرایط، خطر بروز آسیبهای جانی برای کارکنان نیز وجود داشت.
پرسنل بخش آسیاب تصمیم گرفتند تا زمان تعمیر گیربکس دیگر، به کارکرد گیربکس موجود ادامه دهند. در طول ۱۲ روز که چرخدنده دارای لنگی در حال کار بود، اپراتورها بهطور مستمر روندهای نمایشدادهشده از طریق اینترنت (Internet Trends) را تحت نظر داشتند تا هرگونه تغییر یا تشدید وضعیت خطرناک را شناسایی کنند.
همچنین تصمیم گرفته شد به دلیل خطر آسیبدیدگی، از نزدیکشدن افراد به گیربکس جلوگیری شود.
در نهایت، گیربکس با گیربکس تعمیرشده تعویض شد و پس از تعویض، روند پارامترهای اندازهگیریشده به سطوح عادی بازگشت.
مورد شماره ۲؛ آسیبدیدگی کنس داخلی و کنس خارجی بیرینگ
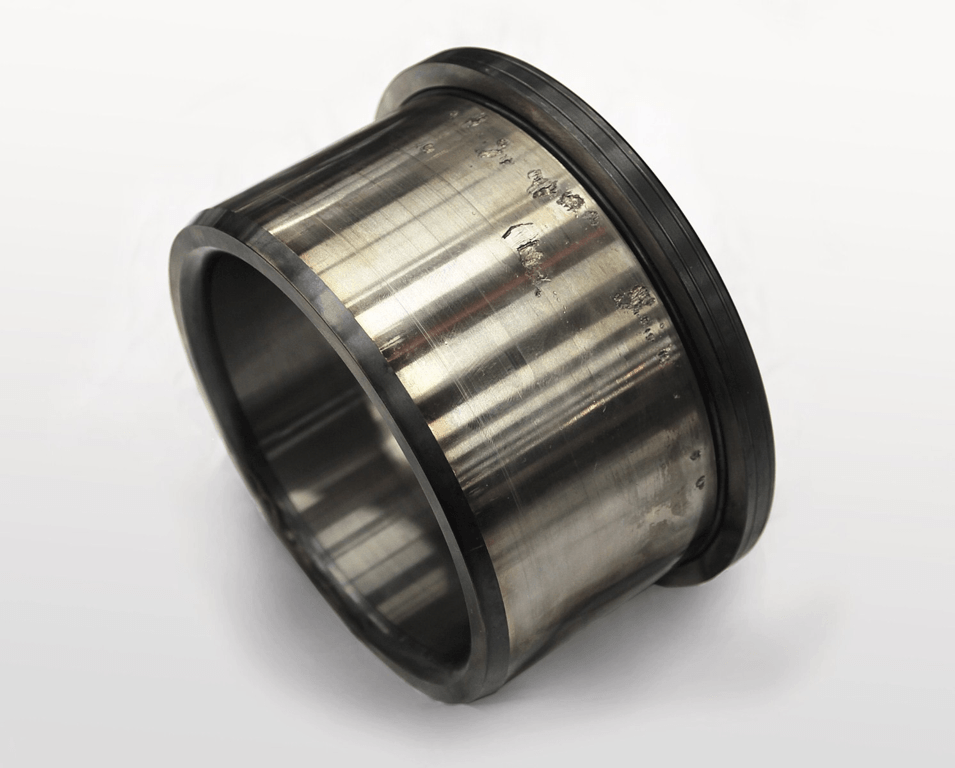
شکل ۱۰. کنس داخلی بیرینگ LSL192326
سنسور SPM 5سمت محرکِ محور میانی گیربکس B ، از همان نخستین اندازهگیری در ژانویه ۲۰۱۲، روندی بسیار ناپایدار را نشان میداد.
مقادیر اندازهگیریشده گاهی الگوی مشخصی از سیگنال مربوط به رینگ خارجی بیرینگ (Outer Race) و گاهی نیز الگوی مشخصی از سیگنال مربوط به رینگ داخلی بیرینگ (Inner Race) را نشان میدادند.
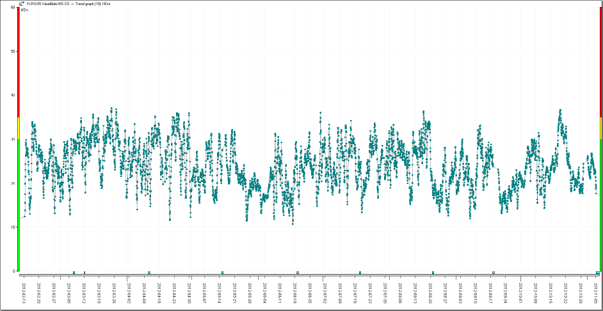
شکل ۱۱. روند تغییرات HDm از ۱۳ فوریه ۲۰۱۲ تا ۵ نوامبر ۲۰۱۲
مقادیر اندازهگیریشده در تمام دوره اندازهگیری، نوسانات بسیار شدیدی را نشان میدهند.
پس از تعویض بیرینگ، آثار واضح پوستهشدگی (Spalling) در رینگ داخلی و رینگ خارجی بیرینگ مشاهده شد (مطابق شکل ۱۰ در بالا).
نکته قابلتوجه این است که تنها سه ماه پس از تعویض بیرینگ با یک بیرینگ نو، روند افزایشی مجدداً مشاهده شد؛ این بار همراه با یک پوستهشدگی بسیار واضح در رینگ خارجی بیرینگ، که تا زمان تهیه این گزارش (اکتبر ۲۰۱۳)، بیرینگ هنوز تعویض نشده است.
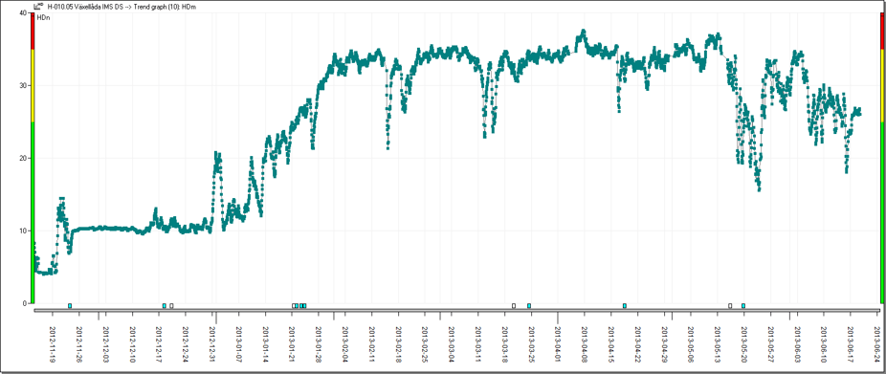
شکل ۱۲. روند تغییرات HDm مربوط به بیرینگ جدید؛ افزایش واضح مقادیر. بازه زمانی: نوامبر ۲۰۱۲ تا ژوئن ۲۰۱۳.
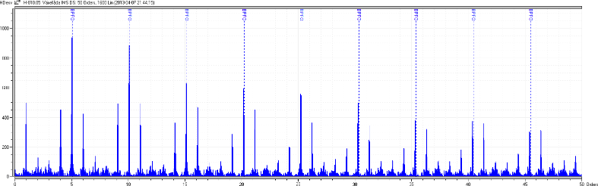
شکل ۱۳. طیف مربوط به ۷ آوریل ۲۰۱۳؛ یک سیگنال بسیار واضح از رینگ خارجی بیرینگ به همراه سایدباند 1X
توجه کنید که سیگنال رینگ خارجی بسیار واضح و تفکیکشده است و بههیچوجه تحت تأثیر فرکانسهای درگیری چرخدندهها (Gear-Mesh) در گیربکس قرار نگرفته است.
این واقعیت که حتی بیرینگ تعویضشده نیز تنها پس از چند ماه کارکرد، سیگنالهای واضح مربوط به رینگ خارجی را نشان میدهد، ما را به این نتیجه میرساند که این بخش، یکی از نقاط ضعف در طراحی گیربکس است.
دو مبدل Wilcoxon با فرکانس پایین روی بیرینگهای هیدرو استاتیک نصب شدند. اگرچه دامنه سیگنال پایین است، اما الگویی شامل چهارده سیگنال قویتر و چهارده سیگنال ضعیفتر قابل مشاهده است. این سیگنالها متناظر با مجموعاً ۲۸ لیفتر لاستیکی موجود در داخل درام هستند.
به منظور حذف سیگنالهای غیرهمزمان از طریق میانگینگیری، از روش میانگینگیری همزمان با زمان (Time Synchronous Averaging) با استفاده از ۵۰ اندازهگیری استفاده شد. در حال بررسی هستیم که آیا میتوان از سیگنال مربوط به «لیفتر» برای روندیابی میزان سایش لیفترها (Lifter Wear Trending) استفاده کرد یا خیر.
این آزمایش همچنان در حال انجام است.
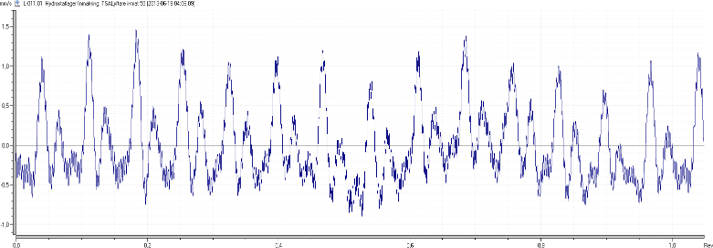
شکل ۱۴. یک اندازهگیری ارتعاش با استفاده از میانگینگیری همزمان با زمان (Time Synchronous) که لیفترهای بلند و کوتاه را نشان میدهد.