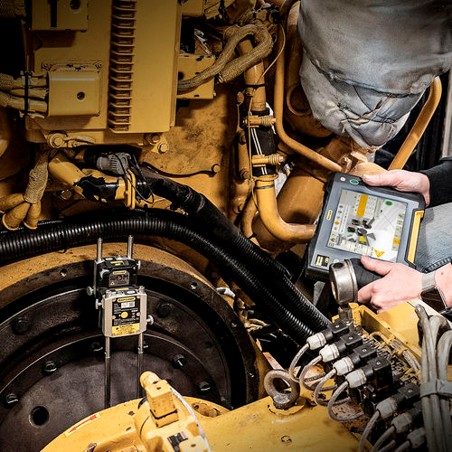
در فرآیند الاینمنت شفتها، دقت اندازهگیری و تکرارپذیری نتایج، اساس کیفیت نهایی کار و تضمین عملکرد پایدار ماشینآلات دوار است. در روش کلاسیک سهنقطهای، سه قرائت در سه موقعیت زاویهای مبنای محاسبه مرکز دوران قرار میگیرد. این سه نقطه باید نماینده دقیق محور واقعی دوران باشند، اما در عمل عوامل متعددی باعث ایجاد خطاهای کوچک اما تأثیرگذار میشوند؛ از جمله لرزش ناشی از ماشینهای مجاور، تغییرات دمایی در طول فرآیند، لقی بیرینگها و رفتار دینامیکی شفت در ماشینهای رفتوبرگشتی که حرکت خروجی آنها کاملاً دایرهای نیست. این رفتار بیضوی یا نامنظم، اگر تنها با سه نقطه نمونهبرداری شود، ممکن است محور واقعی دوران را بهدرستی نشان ندهد و نتیجه در دفعات مختلف تکرارپذیر نباشد. در چنین شرایطی، روش Multipoint اهمیت پیدا میکند؛ روشی که با ثبت تعداد بیشتری نقطه در همان بازه چرخش، محور واقعی دوران را با میانگینگیری هندسی استخراج کرده و اثر لرزش، نویز، لقی بیرینگ و تغییرات لحظهای را حذف میکند. این میانگینگیری دقیق، همان چیزی است که استانداردهای همراستایی از آن بهعنوان کاهش اثرات محیطی و افزایش کیفیت اندازهگیری یاد میکنند. در نتیجه، گزارش نهایی نهتنها دقیقتر، بلکه تکرارپذیرتر نیز خواهد بود؛ یعنی اگر اندازهگیری چند بار انجام شود، نتایج تقریباً یکسان خواهند بود، که این موضوع در ماشینهای حساس مانند توربینها و کمپرسورهای سرعتبالا اهمیت حیاتی دارد.
در بسیاری از ماشینآلات صنعتی، عوامل متعددی باعث ایجاد نوسان در قرائتها میشوند. لرزش ناشی از ماشینهای مجاور، تغییرات دمایی در طول فرآیند، لقی بیرینگها و رفتار دینامیکی شفت در ماشینهای رفتوبرگشتی، همگی باعث میشوند شفت هنگام چرخش، حرکت کاملاً دایرهای نداشته باشد. این رفتار بیضوی یا نامنظم، اگر تنها با سه نقطه نمونهبرداری شود، ممکن است محور واقعی دوران را بهدرستی نشان ندهد. روش Multipoint با ثبت تعداد بیشتری نقطه، این رفتار را میانگینگیری کرده و محور واقعی را استخراج میکند. این میانگینگیری دقیق، همان چیزی است که استانداردهای همراستایی از آن بهعنوان کاهش اثرات محیطی و افزایش کیفیت اندازهگیری یاد میکنند. در نتیجه، نتیجه نهایی نهتنها دقیقتر، بلکه تکرارپذیرتر نیز خواهد بود؛ یعنی اگر اندازهگیری چند بار انجام شود، نتایج تقریباً یکسان خواهند بود، که این موضوع در ماشینهای حساس مانند توربینها و کمپرسورهای سرعتبالا اهمیت حیاتی دارد.
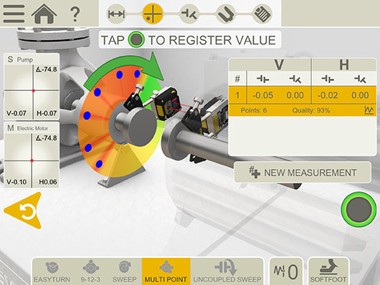
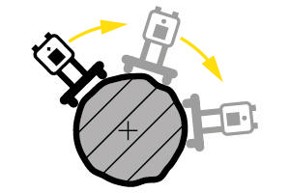
در مواردی که چرخش کامل شفت امکانپذیر نیست، مانند وجود لولهها، ترمزها یا محدودیتهای طراحی، روش سهنقطهای حساسیت بیشتری به نویز دارد، زیرا تنها سه نقطه در یک قوس کوچک ثبت میشود.روش Multipoint این مشکل را برطرف میکند؛ زیرا حتی در یک قوس کوچک ۴۰ درجهای، میتوان تعداد زیادی نقطه ثبت کرد و اثر نویز را کاهش داد. هرچه تعداد نقاط بیشتر باشد، میانگینگیری دقیقتر خواهد بود و نتیجه نهایی قابل اعتمادتر میشود. این موضوع در استانداردهای همراستایی نیز مطرح شده است، زیرا استانداردها تأکید میکنند که روش اندازهگیری باید بتواند در شرایط محدودیت چرخش نیز دقت کافی را حفظ کند.
در شفتهای غیرقابل چرخش، دقت اندازهگیری به کیفیت سطح شفت وابسته است. هر ناهمواری سطحی میتواند باعث ایجاد خطا در قرائت شود. در روش سهنقطهای، این ناهمواریها ممکن است محور دوران را بهطور مصنوعی جابهجا کنند. روش Multipoint با ثبت نقاط متعدد در اطراف شفت، اثر ناهمواریها را میانگینگیری کرده و محور واقعی را استخراج میکند. این رویکرد در استانداردهای رسمی نیز مورد تأکید قرار گرفته است، زیرا استانداردها بیان میکنند که روش اندازهگیری باید بتواند اثرات ناشی از کیفیت سطح را کاهش دهد و نتیجه قابل اعتماد ارائه کند.
روشی مطمئن برای تجهیزات حساس
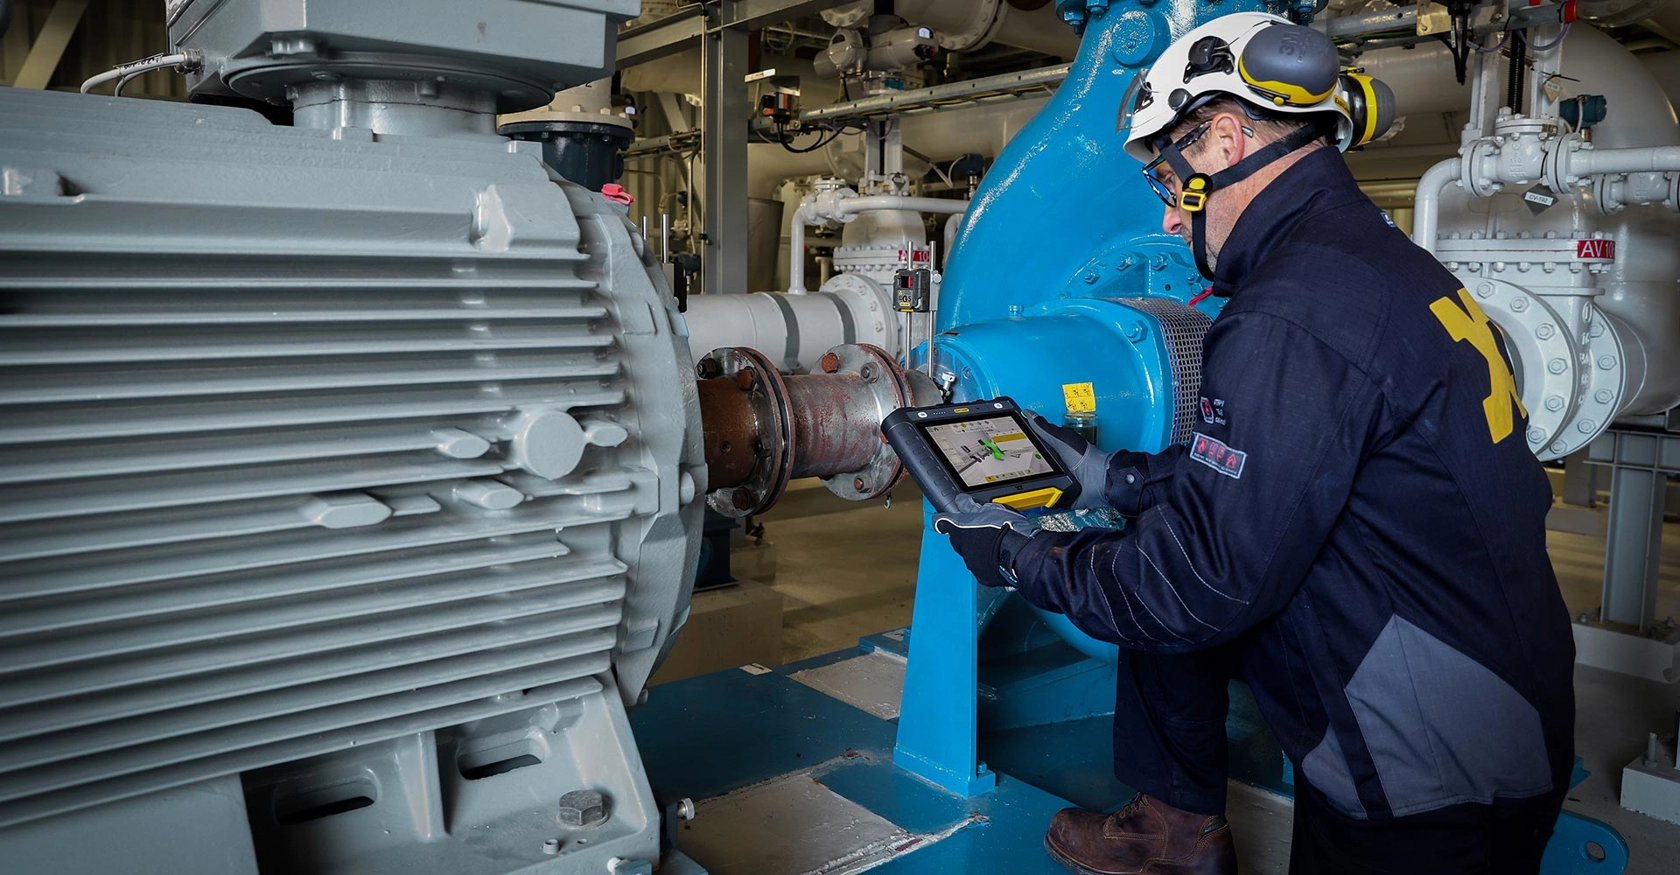
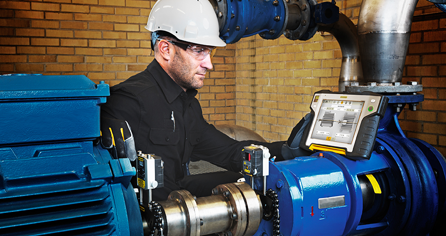
در توربینها، استفاده از روش Multipoint عملاً ضروری است. توربینها معمولاً دارای سرعتهای بسیار بالا، تلرانسهای بسیار کوچک و حساسیت شدید به عدمهمراستایی هستند. کوچکترین خطا در اندازهگیری میتواند باعث افزایش ارتعاش، کاهش راندمان و یا حتی آسیب جدی شود. روشMultipoint با امکان ثبت ۶ تا ۸ نقطه یا بیشتر در یک چرخش کامل، دقت بسیار بالایی ایجاد میکند. همچنین سیستمهای مدرن الاینمنت لیزری مانند Easy-Laser XT770 وEasy-Laser XT660، زاویه دوران را بهصورت خودکار اندازهگیری میکنند، بنابراین شفت میتواند در هر موقعیت دلخواه متوقف شود و نقطه جدید ثبت گردد. این قابلیت زمانی حیاتی است که شفت با Sliding Bracket چرخانده میشود و ممکن است در هر زاویهای متوقف شود. با حذف اثر کشش Sliding Bracket و استفاده از فیلتر داخلی، نتیجه نهایی کاملاً پایدار و قابل تحلیل خواهد بود.
کاهش تضمینی درصد خطا جهت پایداری نتایج برداشت شده
در صنایع سنگین مانند کشتیسازی نیز اهمیت روش Multipoint کاملاً مشهود است. در شفتهای چندتکیهگاهی، کوچکترین خطا در اندازهگیری میتواند باعث تغییر بار بیرینگها و ایجاد رفتار غیرخطی در سیستم شود. مطالعات علمی جدید نشان میدهند که سیستمهای همراستایی دقیق، چه دستی و چه خودکار، باید بتوانند اثرات محیطی و دینامیکی را کاهش دهند و بار بیرینگها را در محدوده استاندارد قرار دهند. این موضوع در پژوهشهای جدید حوزه شفت الاینمنت نیز تأیید شده است، جایی که سیستمهای هوشمند با نمونهبرداری بیشتر و تحلیل دقیقتر، توانستهاند خطا را به کمتر از یک درصد کاهش دهند. این یافتهها نشان میدهد که افزایش تعداد نقاط اندازهگیری، اساس دقت و پایداری در سیستمهای مدرن همراستایی است.
نتیجه گیری
در مجموع، روشMultipoint روشی است که با افزایش تعداد نقاط اندازهگیری، دقت، پایداری و تکرارپذیری را در شرایط سخت صنعتی تضمین میکند، بدون اینکه پیچیدگی عملیاتی افزایش یابد. این روش برای ماشینهایی با تلرانس بسیار کم، محیطهای پر ارتعاش، شفتهای غیر قابل چرخش و کاربردهای حساس مانند توربینها، بهترین انتخاب است. سیستمهای Easy-Laser XT770، Easy-Laser XT660 و Easy-Laser XT550 EX این قابلیت را ارائه میدهند و امکان اندازهگیری دقیق در هر شرایطی را فراهم میکنند.